






開放鍛造プレス UZTM 4654 - 6600 トン
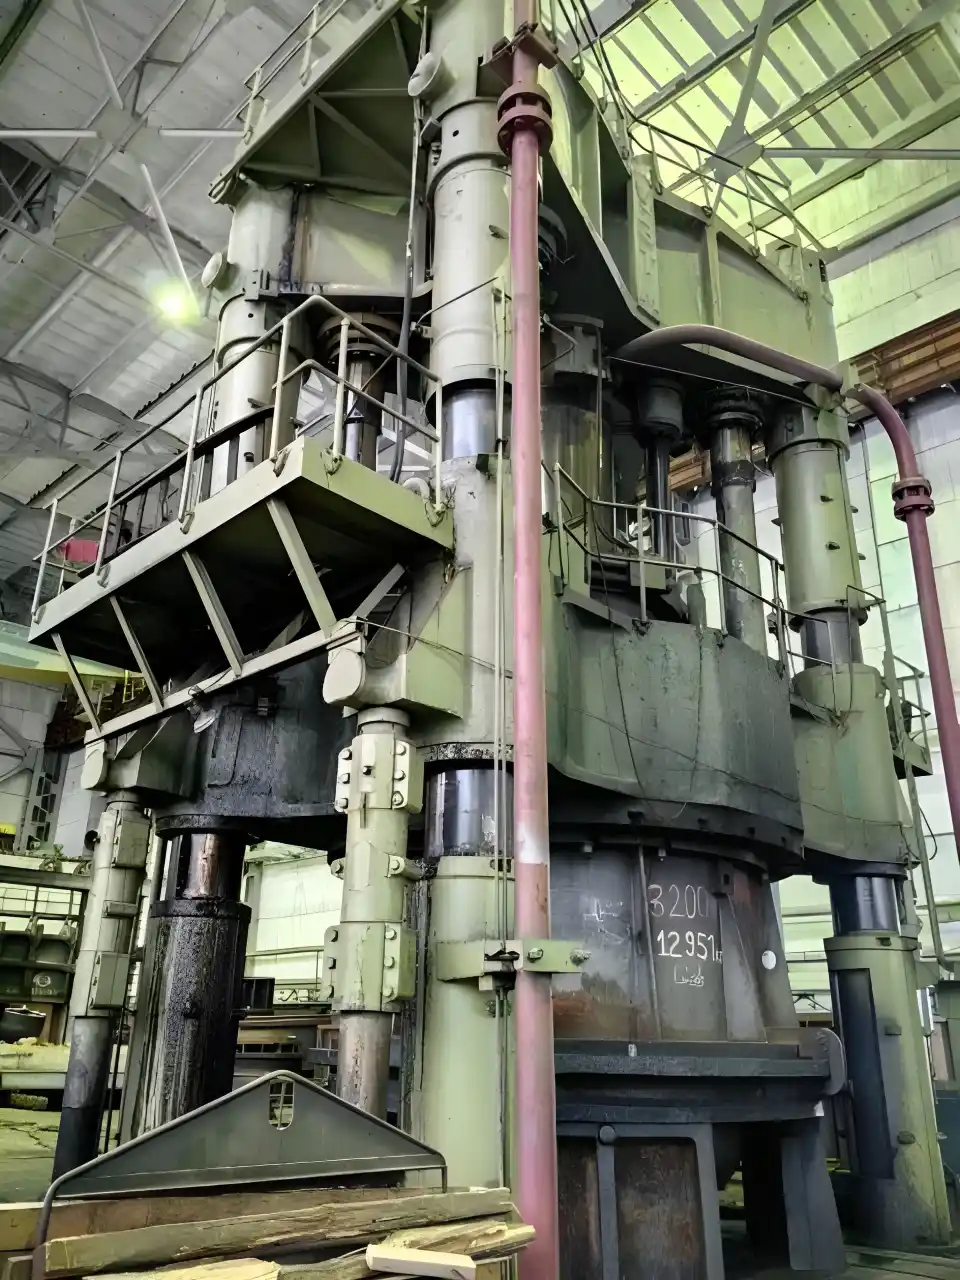


UZTM 4654 開放鍛造プレス - 説明
技術仕様 UZTM 4654 (ID:76523)
| Type | Open die forging press |
|---|---|
| Manufacturer | UZTM |
| Model | 4654 |
| Nominal force | 66000 kN / 6600 ton |
| Main slide force | 42000 kN / 4200 ton |
| Clamping slide force | 24000 kN / 2400 ton |
| Table size | 4200 x 6000 mm |
| Main slide stroke | 2500 mm |
| Clamping slide stroke | 1250 mm |
| Moving table stroke | 5750 mm |
| Minimum daylight ram down | 3750 mm |
| Distance between columns | 2620 x 4970 mm |
| Columns diameter | 630 mm |
| Max workpiece weight | 100000 kg / 100 ton |
| Weight | 1061000 kg |
ご注意: 仕様は参考値であり、最終確認が必要です。最新の在庫状況と価格、および写真や技術詳細についてはお問い合わせください。
開放鍛造プレス UZTM - 技術プロセスと操作
| 鍛造 | 金属の塑性変形プロセスであり、素材は打撃または静的圧力の作用を受けて形状を変化させます。鍛造中に金属組織は緻密化し、内部の不均一性が除去され、材料の機械的特性が向上します。これにより、鍛造製品は大きな荷重下での高い強度と信頼性が特徴となります。鍛造は、完成部品の製造と、後続のスタンピングのための素材準備の両方に使用されます。 |
|---|---|
| 熱間鍛造 | 熱間鍛造は、高温下で金属を圧力成形するプロセスです。加熱により材料の変形抵抗が低下し、金型キャビティへの流動が容易になります。高い生産性と複雑な形状の成形が可能です。鋼および合金からの鍛造品の量産・大量生産に使用されます。 |
| Open-die forging | 金属は横方向の制限なしに平型または異形工具の間で変形し、全方向へ自由に流動します。素材は繰り返しの打撃またはプレスストロークによって徐々に形状を得て、作業者が各ステップ間の位置を制御します。この方法は、シャフト、ディスク、リングなどの大型鍛造品の製造に使用され、精緻な内部組織が重要となります。 |
| 予備成形 | 予備成形は、素材を本スタンピング作業に向けて準備し、将来の部品のおおよその形状を与えます。金属は金型内で分配され、最終的な充填を容易にし、工具の摩耗を低減します。この中間段階により、完成品の精度と品質が向上します。 |
| ピアシング | ピアシングは、材料を除去せずに工具を素材に押し通すことで、塊状素材に穴を形成します。金属は側方に押しのけられ、周囲の組織を保ちながら貫通穴または止まり穴が作られます。この作業はプレスで行われ、ブッシュ、リング、シャフトなどの中空部品の製造に使用されます。 |